Por Claudinei Camargo Fernandes
O laudo chegou: o trabalho não terminou
Todos os meses, milhares de laudos de análise de óleo chegam às equipes de manutenção das indústrias. Alguns geram ações que evitam defeitos, reduzem custos e aumentam a disponibilidade dos equipamentos. Outros são arquivados, analisados com atraso ou tratados apenas como mais um documento dentro do processo de manutenção.
A diferença nem sempre está na qualidade do laboratório ou na quantidade de ensaios realizados. Muitas vezes, ela está na capacidade da organização de transformar resultados em decisões.
A análise de óleo pode revelar informações importantes sobre a condição do lubrificante e da máquina. Porém, o verdadeiro benefício da técnica somente aparece quando o resultado provoca uma ação adequada, executada no equipamento correto e no momento necessário.
Por isso, o recebimento do laudo não deve ser entendido como o final do processo. Na prática, ele representa o início de uma nova etapa: interpretar, decidir, agir e confirmar se o problema foi controlado.
| Mensagem central O laudo não é o fim do processo. Ele é o ponto de partida para validar, interpretar, agir e confirmar que a condição foi controlada. |
Resultado laboratorial não é diagnóstico completo
O laboratório analisa a amostra recebida. Ele não enxerga diretamente a máquina, a condição operacional, o histórico de intervenções, o processo de coleta nem os acontecimentos ocorridos no intervalo entre as análises.
Um aumento de ferro, por exemplo, pode indicar desgaste interno. Entretanto, também pode estar relacionado a resíduos após uma intervenção, corrosão de uma tubulação, ponto de coleta inadequado ou contaminação durante a amostragem.
Da mesma forma, uma alteração de viscosidade pode estar associada à oxidação, mistura com outro produto, contaminação pelo processo, cisalhamento de melhoradores do índice de viscosidade ou aplicação de um lubrificante incorreto.
O resultado laboratorial é uma informação técnica de grande valor, mas precisa ser combinado com o contexto da máquina para se transformar em diagnóstico.
- histórico dos resultados e velocidade da tendência;
- condição operacional, carga e temperatura no momento da coleta;
- tipo, tempo de uso e volume de reposição do lubrificante;
- ponto, método e qualidade da coleta;
- intervenções, trocas de óleo ou filtragens recentes;
- informações de vibração, temperatura, ultrassom e inspeção sensitiva;
- características do óleo novo utilizado como referência.
| Pergunta de validação Antes de perguntar apenas se o número está acima do limite, pergunte: este resultado representa verdadeiramente a condição do equipamento? |
Antes de agir, valide a informação
Uma decisão baseada em uma amostra não representativa pode provocar desperdício, intervenção desnecessária ou, em situação mais grave, ocultar um defeito real. Por isso, diante de um resultado anormal, o primeiro passo não deve ser trocar imediatamente o óleo ou abrir a máquina. O primeiro passo deve ser validar a informação.
A validação começa pela rastreabilidade da amostra. É necessário conferir se a identificação corresponde ao equipamento correto, se o ponto de coleta é representativo, se houve purga suficiente, se o frasco era adequado e se a máquina estava em condição normal de operação.
Também é importante verificar se ocorreu algum evento que explique a mudança: manutenção recente, reposição significativa de óleo, mudança de produto, instalação de um filtro, período prolongado de parada, alteração de carga, temperatura ou processo.
Quando o resultado não é coerente com o histórico ou com a condição observada em campo, uma nova amostra pode ser necessária. Repetir a coleta não significa desconfiar do laboratório. Significa proteger a decisão.
Checklist mínimo de validação
| Verificação | Pergunta prática | Risco se ignorada |
| Identificação | A amostra pertence realmente à máquina e ao ponto informados? | Diagnóstico aplicado ao ativo errado. |
| Representatividade | O ponto estava ativo, purgado e próximo da condição que se deseja monitorar? | Resultado dominado por sedimentos ou óleo estagnado. |
| Condição operacional | A máquina estava em carga e temperatura usuais? | Comparação inconsistente com o histórico. |
| Frasco e manuseio | O recipiente e o procedimento eram adequados aos ensaios? | Contaminação introduzida pela própria coleta. |
| Eventos recentes | Houve intervenção, reposição, troca, filtragem ou parada prolongada? | Interpretação incorreta de uma mudança explicável. |
Saúde, contaminação e desgaste devem ser avaliados juntos
Uma análise de óleo consistente deve responder simultaneamente a três perguntas: o lubrificante ainda está saudável? Existe contaminação? A máquina apresenta sinais de desgaste?
Essas dimensões podem ser resumidas pelo conceito SACODE: Saúde, Contaminação e Desgaste. A separação ajuda a organizar os dados, mas a interpretação deve buscar as relações entre eles.
| SAÚDE DO ÓLEO | CONTAMINAÇÃO | DESGASTE |
| Viscosidade, acidez, oxidação, aditivos, resistência à oxidação, demulsibilidade e tendência a depósitos. | Água, partículas sólidas, poeira, produtos de processo, mistura de lubrificantes, combustível e outros contaminantes. | Metais, partículas ferromagnéticas, índice PQ, ferrografia e outras evidências geradas pelos componentes internos. |
A entrada de água pode acelerar a oxidação, prejudicar aditivos, provocar corrosão e reduzir a resistência do filme. Partículas sólidas podem aumentar o desgaste abrasivo e gerar novos contaminantes metálicos. A oxidação pode aumentar a viscosidade, formar depósitos e comprometer a circulação.
Por isso, uma pequena elevação de ferro dissolvido, sem alteração dos demais parâmetros, exige resposta diferente de um crescimento de partículas ferromagnéticas acompanhado por aumento do índice PQ, mudança na vibração e tendência acelerada.
Compare com três referências, não apenas com um limite
Limites de alerta e criticidade são importantes, mas não devem ser a única base da decisão. Um resultado ainda dentro do limite pode indicar o início de uma condição anormal quando cresce de forma contínua. Um valor acima do limite pode estar diminuindo depois de uma ação corretiva.
Histórico do próprio equipamento
Cada máquina desenvolve um comportamento característico. O histórico permite identificar tendências, mudanças de patamar e velocidades de crescimento que seriam invisíveis em uma análise isolada.
Óleo novo de referência
A linha de base ajuda a verificar viscosidade, aditivação, água, partículas e possíveis misturas. Óleo novo, entretanto, não é sinônimo automático de óleo limpo ou adequado; ele também precisa ser avaliado.
Limites aplicáveis
Os limites devem considerar recomendações técnicas, criticidade, modo de falha, objetivos de limpeza e comportamento histórico. Um limite genérico raramente atende igualmente a turbinas, redutores, sistemas hidráulicos e compressores.
Nem todo resultado anormal exige a mesma resposta
Depois de validar e interpretar, é necessário decidir. A resposta não deve ser automaticamente “trocar o óleo”. Essa medida pode remover a evidência temporariamente sem eliminar a causa.
Se houver entrada de água e apenas o óleo for substituído, a contaminação poderá retornar. Se partículas entrarem por um respiro inadequado, a filtragem tratará o efeito, mas não impedirá nova contaminação. Se o desgaste for causado por desalinhamento, sobrecarga ou falha de montagem, a troca do lubrificante não resolverá a origem.
- manter a frequência normal de monitoramento;
- aumentar temporariamente a frequência das análises;
- repetir a coleta para confirmar um resultado incoerente;
- realizar inspeção de campo ou correlacionar com vibração, temperatura e ultrassom;
- filtrar, desidratar ou substituir o óleo quando tecnicamente necessário;
- verificar respiros, vedações, sistemas de filtragem e possíveis pontos de ingresso;
- confirmar o produto aplicado e investigar mistura;
- programar inspeção interna, intervenção ou retirada de serviço em condição crítica.
A ação deve ser proporcional ao risco. Um ativo crítico, sem reserva e com tendência acelerada exige resposta diferente de um equipamento de menor consequência, estável e facilmente monitorável.
Um fluxo simples para transformar laudo em ação
O fluxo abaixo organiza as etapas essenciais. Ele pode ser adaptado ao sistema de manutenção da empresa, mas deve preservar quatro princípios: validar a informação, interpretar em conjunto, atribuir responsabilidade e confirmar a eficácia.
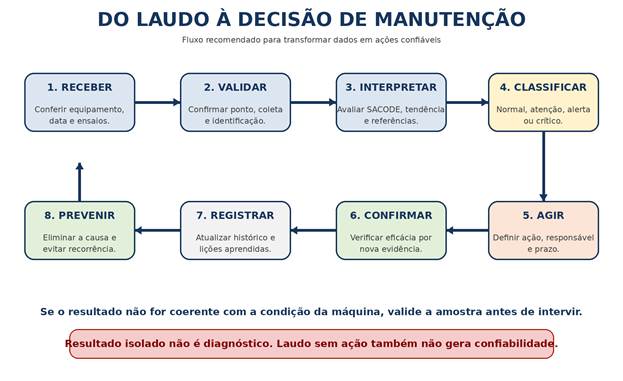
Figura 1 – Fluxo recomendado do recebimento do laudo à prevenção da recorrência.
Classifique a condição e padronize a resposta
Uma classificação padronizada reduz a subjetividade e ajuda a comunicar a urgência. O nível não deve depender apenas do valor numérico, mas da tendência, do conjunto de evidências, da criticidade do ativo e da consequência de uma falha.
| Condição | Características | Resposta mínima | Prazo |
| Normal | Resultados estáveis e coerentes com o comportamento esperado. | Manter plano e frequência normais. | Rotina |
| Atenção | Pequena alteração, início de tendência ou dado que precisa ser confirmado. | Validar histórico, inspecionar e considerar nova coleta. | Curto prazo |
| Alerta | Alteração confirmada com potencial de afetar óleo ou máquina. | Definir tratamento, causa provável, responsável e acompanhamento reforçado. | Prioritário |
| Crítico | Evidência de degradação severa, contaminação grave ou desgaste acelerado. | Avaliar risco operacional imediatamente e decidir intervenção ou retirada. | Imediato |
Caso prático ilustrativo: quando o ferro alto não deve gerar uma troca imediata
| Cenário Um redutor de processo, classificado como crítico, apresentou aumento de ferro no laudo mensal. A primeira reação sugerida foi substituir o óleo imediatamente. |
Informações disponíveis
- ferro acima do histórico, mas índice PQ praticamente estável;
- viscosidade, água e contagem de partículas sem alteração significativa;
- vibração e temperatura dentro do padrão;
- amostra coletada dois dias depois de uma intervenção no visor de nível;
- ponto de coleta localizado em uma derivação que havia sido aberta durante o serviço.
Validação e decisão
O conjunto de dados não sustentava, naquele momento, uma hipótese forte de desgaste acelerado. A ausência de crescimento no índice PQ, a estabilidade das demais técnicas e a proximidade da intervenção indicavam a possibilidade de resíduos introduzidos ou mobilizados pelo serviço.
A equipe decidiu não trocar o óleo imediatamente. O ponto foi purgado adequadamente, uma nova amostra foi coletada com a máquina em condição estável e o local da intervenção foi inspecionado.
Resultado da confirmação
Na nova amostra, o teor de ferro retornou próximo ao histórico e os demais parâmetros permaneceram estáveis. A investigação mostrou que a primeira amostra havia sido influenciada por resíduos presentes na derivação após a intervenção.
| Etapa | O que foi observado | Decisão | Aprendizado | |
| Laudo inicial | Ferro elevado em um resultado isolado. | Não intervir antes da validação. | Um número alto não define sozinho a causa. | |
| Contexto | Intervenção recente no ponto e técnicas complementares estáveis. | Repetir a coleta e inspecionar o local. | O histórico operacional altera a interpretação. | |
| Confirmação | Ferro retornou ao patamar normal. | Manter acompanhamento de rotina. | Amostra representativa protege a decisão. | |
| Prevenção | Ponto sem procedimento específico após intervenção. | Revisar purga e liberação do ponto. | O fechamento do ciclo deve evitar recorrência. | |
| Lição do caso A decisão correta não foi ignorar o resultado. Foi tratá-lo como um alerta que precisava ser validado antes de provocar uma intervenção de alto custo. | ||||
Todo alerta precisa de responsável, prazo e evidência de conclusão
Um dos maiores riscos de um programa de análise de óleo é produzir alertas que não geram ações. O laudo pode estar tecnicamente correto e a recomendação pode ser clara, mas o resultado não terá valor se ninguém for responsável pela execução.
Todo resultado anormal deve gerar um registro com equipamento, condição identificada, risco, ação recomendada, responsável, prazo, situação e método de verificação da eficácia.
Expressões como “acompanhar”, “verificar” ou “avaliar” são insuficientes quando não informam quem realizará a ação, até quando e como a conclusão será comprovada.
| Exemplo de recomendação objetiva Inspecionar respiro, vedações e possíveis pontos de entrada de água até a data definida; realizar o tratamento do óleo; coletar nova amostra após a estabilização e confirmar água e limpeza dentro da meta. |
A ação só termina quando a eficácia é confirmada
Filtrar o óleo, eliminar um vazamento, trocar um respiro ou substituir o lubrificante não significa, por si só, que o problema foi resolvido. Após a execução, a eficácia precisa ser verificada.
- nova análise de óleo após tempo suficiente de circulação e homogeneização;
- contagem de partículas depois da filtragem;
- medição da água residual após desidratação;
- inspeção visual e avaliação de temperatura;
- correlação com vibração, ultrassom ou inspeção interna;
- acompanhamento do comportamento nas análises seguintes.
Sem essa confirmação, existe o risco de encerrar uma recomendação enquanto a condição anormal permanece presente.
- O que foi identificado?
- Qual foi a causa ou hipótese mais provável?
- O que foi feito?
- A condição voltou ao controle?
- O que mudou para impedir a repetição?
Não trate apenas o óleo: elimine a causa
Um programa de excelência não se limita a acompanhar a degradação do lubrificante. Ele utiliza a informação para eliminar as causas que reduzem a confiabilidade.
Quando há contaminação recorrente, é necessário investigar por onde o contaminante entra. Quando a viscosidade se altera repetidamente, devem ser avaliadas temperatura, mistura, oxidação, cisalhamento e contaminação pelo processo. Quando o desgaste cresce, os resultados precisam ser correlacionados com carga, alinhamento, montagem, condição dos componentes e outras técnicas preditivas.
Filtrar um óleo contaminado é necessário. Impedir que a contaminação retorne é ainda mais importante. Essa é a passagem do simples tratamento do efeito para uma atuação verdadeiramente proativa.
Integração com outras técnicas aumenta a confiança
A vibração observa o comportamento dinâmico. A termografia identifica padrões térmicos. O ultrassom auxilia na percepção de atrito e condições incipientes. A inspeção sensitiva reconhece ruídos, vazamentos, espuma, alterações de cor e condições inadequadas de operação. A análise de óleo observa o lubrificante e as partículas que circulam no interior da máquina.
Cada técnica enxerga o ativo por uma perspectiva diferente. Quando duas ou mais evidências apontam para a mesma condição, a confiança no diagnóstico aumenta. Isso não significa que todas precisam acusar anormalidade ao mesmo tempo, mas que as informações disponíveis não devem permanecer isoladas em sistemas e equipes diferentes.
Indicadores devem medir decisão e resultado
Quantidade de amostras coletadas e laudos emitidos demonstra atividade, mas não necessariamente eficácia. Indicadores mais úteis mostram a capacidade de resposta e o resultado gerado pelo programa.
- percentual de alertas tratados dentro do prazo;
- tempo entre a emissão do laudo e a tomada de decisão;
- percentual de ações com eficácia confirmada;
- redução de contaminações e ocorrências repetitivas;
- equipamentos com linha de base de óleo novo;
- melhorias executadas em pontos de coleta e controle de contaminação;
- defeitos confirmados e intervenções planejadas com antecedência;
- aumento da vida útil do óleo e redução de intervenções não necessárias.
O objetivo não é produzir mais laudos. É tomar decisões melhores e proteger os ativos.
Conclusão
A análise de óleo é frequentemente comparada ao exame de sangue de uma máquina porque o lubrificante transporta informações sobre sua própria condição, sobre contaminantes e sobre o desgaste dos componentes internos. Entretanto, nenhum exame produz benefício apenas por apresentar resultados.
É necessário validar a amostra, interpretar o conjunto de dados, relacionar o resultado ao histórico e à condição operacional, definir a ação, atribuir responsáveis e confirmar se o tratamento funcionou.
Um programa eficaz não é aquele que possui a maior quantidade de ensaios ou relatórios. É aquele que transforma dados confiáveis em ações capazes de controlar a contaminação, preservar o lubrificante, identificar defeitos e aumentar a confiabilidade.
| Pergunta final Quando o laudo chegar, não pergunte apenas “o que este número mostra?”. Pergunte: “o que faremos com esta informação para proteger a máquina e impedir que a condição evolua?”. |
Sobre o autor
Claudinei Camargo Fernandes é técnico em Mecânica e formado em Engenharia de Automação e Controle. Atua há 15 anos na Petrobras, na Refinaria de Paulínia (REPLAN), em Paulínia (SP), sendo 13 dedicados à lubrificação industrial. Trabalha com análise de óleo, controle de contaminação, capacitação técnica e confiabilidade. Possui as certificações ICML MLT I, MLT II, MLA I, MLA II, VIM e VPR.