O Desafio do Verniz na Indústria
O verniz tornou-se uma das principais causas de falhas não programadas em sistemas industriais críticos, como turbinas a gás, turbinas a vapor, compressores e sistemas hidráulicos de alta precisão. Com a transição da indústria para óleos básicos dos Grupos II e III (que possuem excelente estabilidade oxidativa, mas menor solubilidade natural para subprodutos polares), a formação de depósitos e resinas tornou-se um desafio constante para as equipes de manutenção e confiabilidade.
Para antecipar esse problema antes do travamento de servoválvulas ou do superaquecimento de mancais, o ensaio de Colorimetria por Membrana (MPC, sigla para Membrane Patch Colorimetry), normatizado pela norma ASTM D7843, consolidou-se como o método padrão da indústria para avaliar o potencial de formação de verniz no óleo lubrificante.
No entanto, entender o que a mancha na membrana realmente representa, e também o que ela não mostra, é essencial para evitar interpretações equivocadas nos relatórios laboratoriais.
Como o Ensaio de Colorimetria por Membrana é Realizado
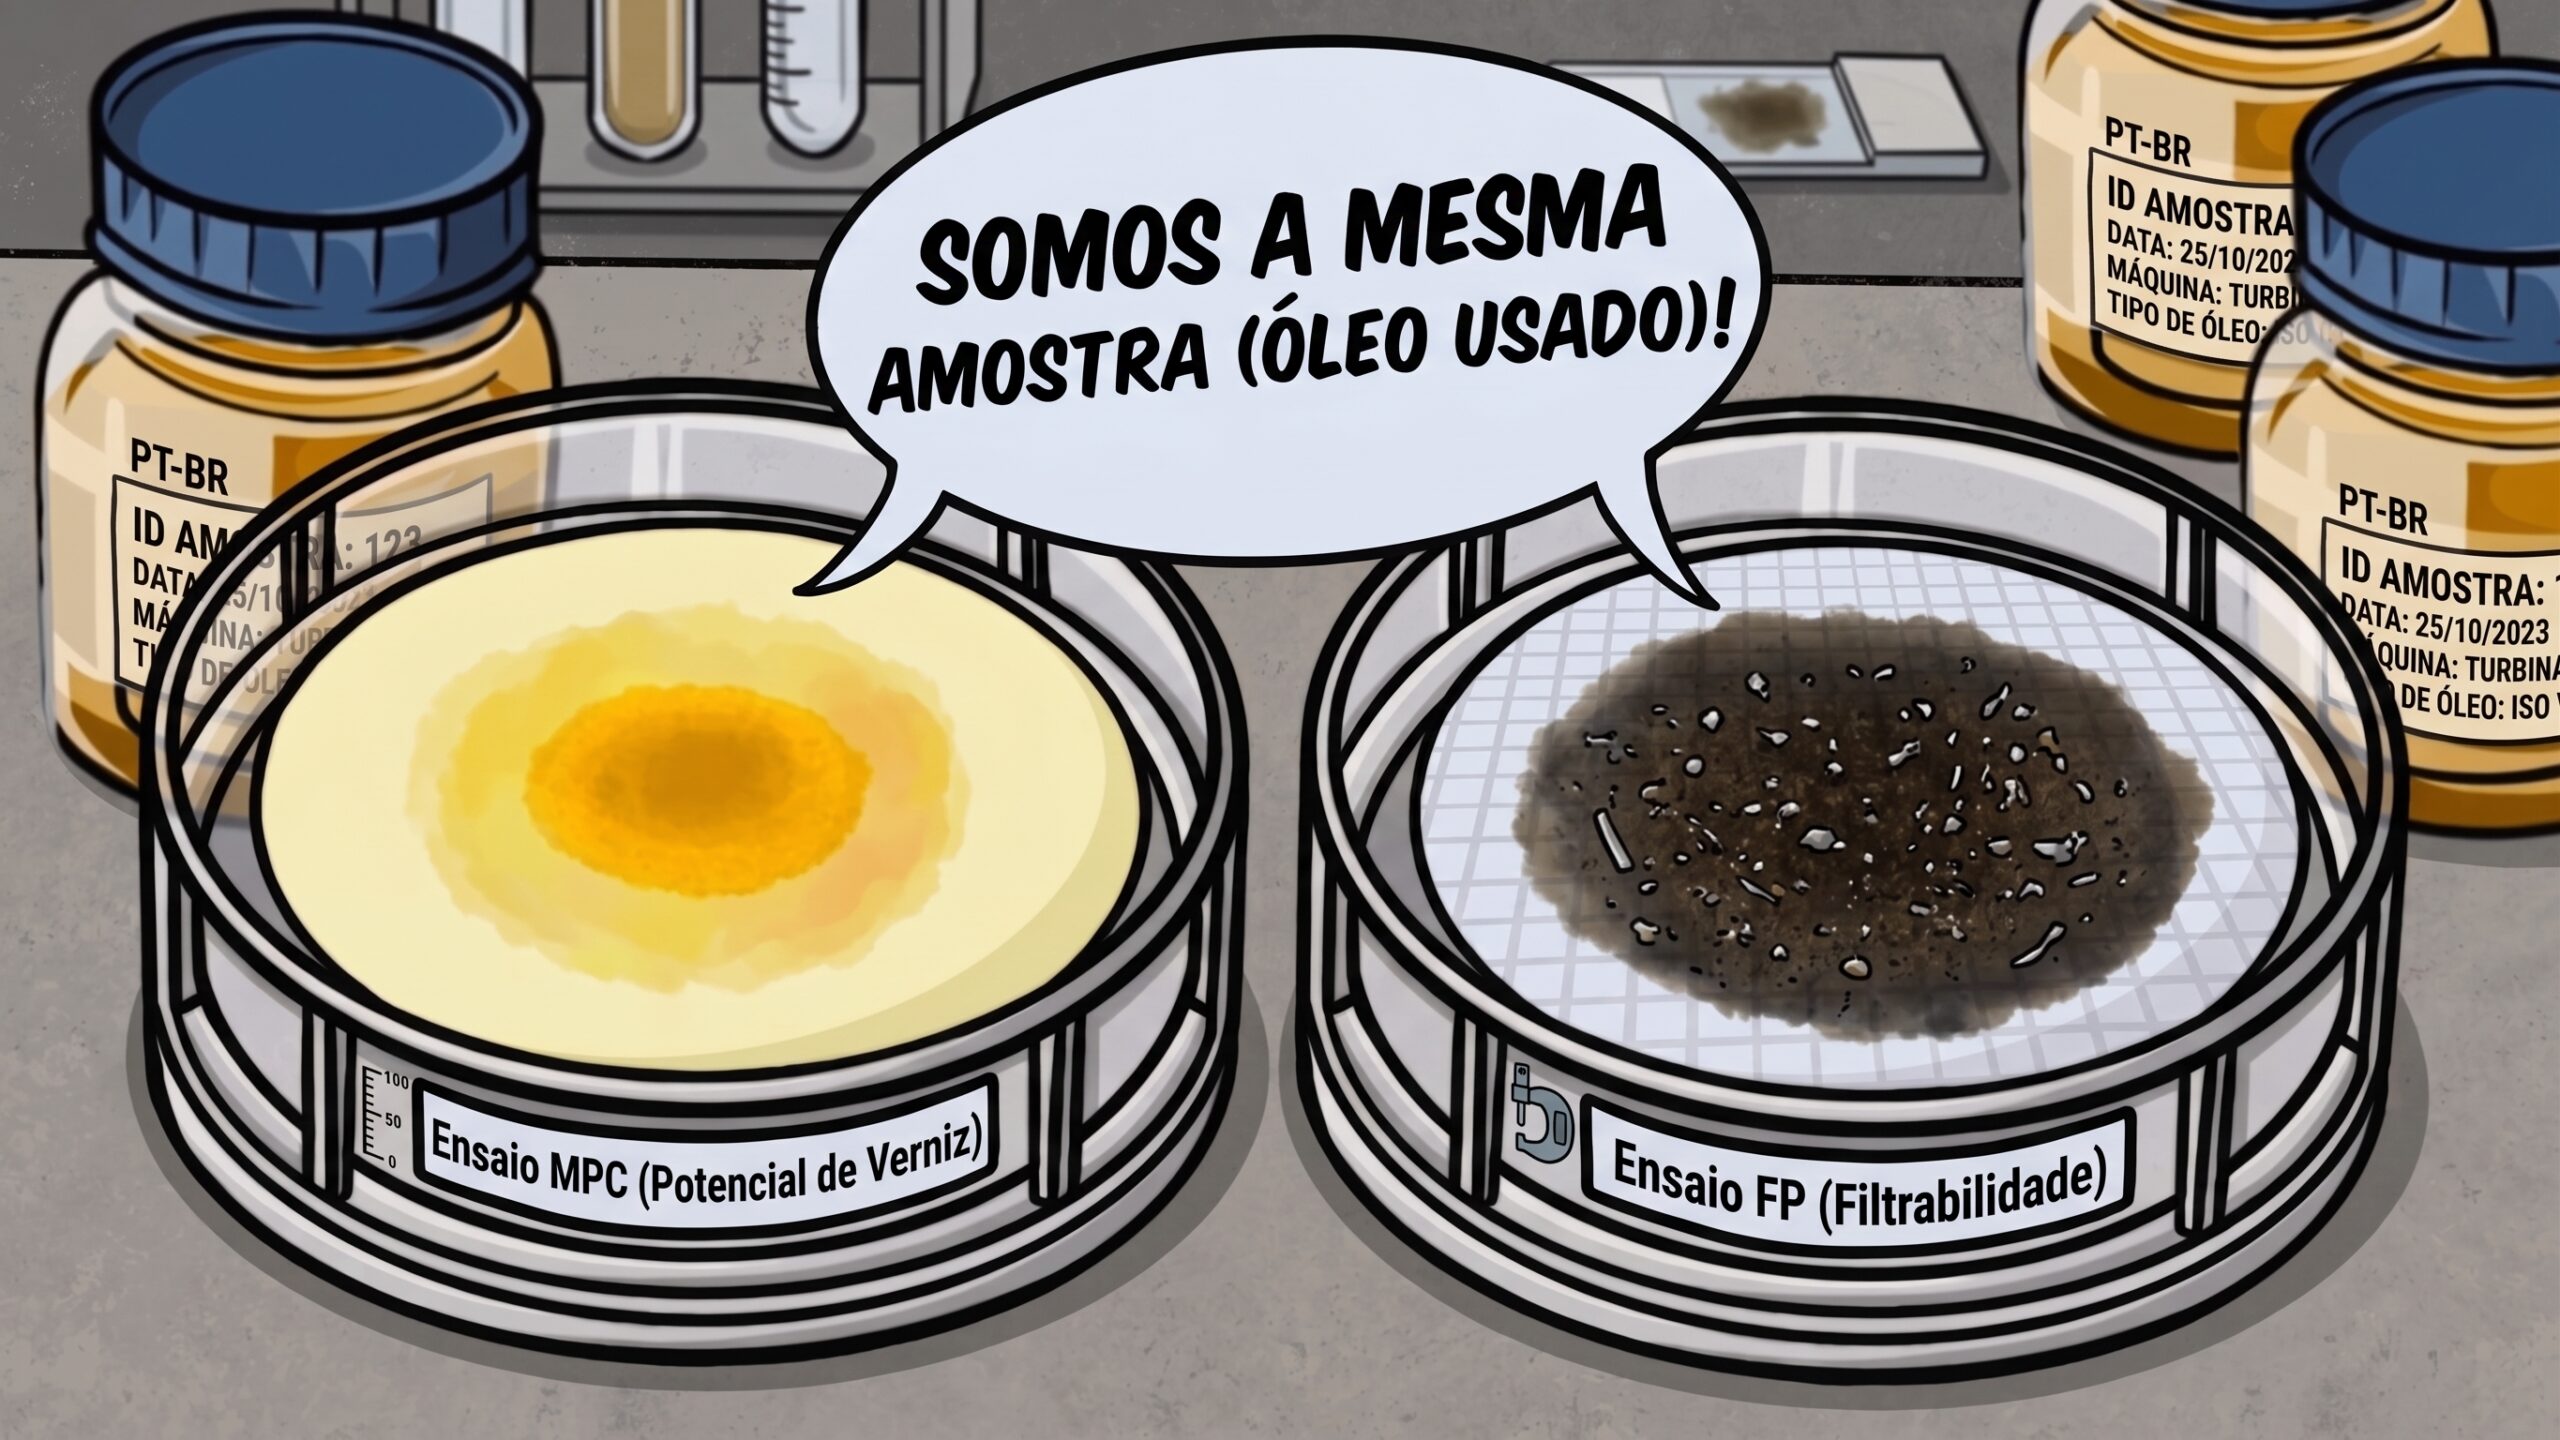
O teste MPC avalia a quantidade e a intensidade de cor dos subprodutos insolúveis de degradação presentes no lubrificante. O procedimento padrão envolve misturar uma amostra de óleo condicionada termicamente com um solvente específico (geralmente éter de petróleo) e filtrá-la a vácuo através de uma membrana microporosa de 0,45 micrometro, normalmente composta por éster misto de celulose ou nitrato de celulose.
À medida que o óleo diluído passa pela membrana, os contaminantes moles e os subprodutos de oxidação que não estão mais dissolvidos no fluido ficam retidos na superfície do filtro.
Após a secagem da membrana, utiliza-se um espectrofotômetro para medir a alteração total de cor em comparação a uma membrana em branco (virgem). O resultado dessa leitura é expresso por um valor numérico conhecido como Delta E (ΔE), que quantifica a intensidade da mancha e indica a propensão do lubrificante a depositar verniz no sistema.
Decodificando as Cores: A Escala CIE L*a*b*
O valor final de Delta E resume a severidade do potencial de verniz, mas a análise detalhada das coordenadas de cor na escala CIE L*a*b* ajuda a identificar a causa raiz da degradação do óleo:
- L* (Luminosidade): Mede a variação do preto ao branco. Valores baixos de L* (manchas cinzas ou pretas) indicam degradação térmica severa, como a presença de fuligem, queima por microdieseling (implosão de bolhas de ar) ou faíscas causadas por descarga eletrostática nos elementos filtrantes.
- a* (Eixo Vermelho e Verde): Indica a presença de subprodutos de degradação de aditivos. Tons avermelhados frequentemente apontam para o esgotamento ou quebra de pacotes antioxidantes e aditivos de extrema pressão.
- b* (Eixo Amarelo e Azul): É o indicador mais comum da oxidação clássica da base do óleo. Tons amarelados e castanhos revelam a formação de resinas e compostos polares que originam os depósitos pegajosos característicos do verniz.
O Que a Coloração da Membrana Nem Sempre Revela
Embora o MPC seja uma ferramenta indispensável, existem fatores físico-químicos que influenciam o resultado e exigem cautela dos analistas:
- Afinidade Química do Meio Filtrante: A retenção de partículas na membrana de 0,45 µm ocorre tanto por barreira mecânica quanto por adsorção química. Determinados produtos de degradação formados em óleos minerais possuem baixa afinidade química com o nitrato de celulose da membrana, conseguindo atravessar os poros sem serem retidos. Isso pode gerar uma mancha mais clara do que a real condição do fluido, resultando em um falso valor favorável de Delta E.
- Equilíbrio Entre Solúvel e Insolúvel: O ensaio mede apenas os compostos que precipitam durante a diluição e o repouso da amostra. Em sistemas operando em temperaturas elevadas, muitos precursores de verniz permanecem totalmente dissolvidos no óleo quente. Se a amostra não passar pelo tempo correto de condicionamento prévio ao teste, o ensaio pode subestimar o risco real de precipitação nas zonas mais frias do equipamento.
- Comparação de Porosidades: Diferenças entre membranas de análise de partículas (como as de 0,8 µm para contagem de particulado sólido) e a membrana do MPC (0,45 µm) demonstram que uma membrana mais fechada nem sempre fica mais escura. A cor depende diretamente da interação polar entre as espécies químicas de oxidação e a estrutura do polímero filtrante.
Classificação do Potencial de Verniz e Ações Práticas
Na rotina de confiabilidade, os valores de Delta E do MPC são classificados em faixas de severidade para orientar as tomadas de decisão:
- Delta E menor que 15 (Normal): Baixo potencial de formação de depósitos. O lubrificante está em boas condições operacionais e a rotina padrão de amostragem deve ser mantida.
- Delta E entre 15 e 25 (Monitoramento): Início do acúmulo de subprodutos de oxidação. Recomenda-se reduzir o intervalo de amostragem e avaliar o consumo de antioxidantes por meio de ensaios complementares.
- Delta E entre 25 e 35 (Anormal): Saturação do fluido e início do risco de deposição em trocadores de calor, carretéis e mancais. É o momento indicado para planejar ações de purificação e remoção de subprodutos de verniz.
- Delta E acima de 35 (Crítico): Alto risco operacional de falhas imediatas, travamento de servoválvulas por atrito estático (stiction) e paradas não programadas. Exige intervenção corretiva urgente, como filtragem especializada por adsorção ou troca iônica, ou a substituição da carga de óleo.
Uma Abordagem Integrada para o Controle de Verniz
Assim como o Código de Limpeza ISO não deve ser analisado isoladamente para diagnosticar o desgaste de componentes, o índice MPC não deve ser o único critério para descartar ou tratar uma carga de lubrificante.
Para um diagnóstico assertivo, o resultado do MPC deve ser cruzado com o ensaio RULER (que mede a reserva remanescente de antioxidantes fenólicos e amínicos) e com o espectro de FTIR (que confirma as taxas de oxidação e nitração).
Acompanhar a tendência histórica do Delta E ao longo do tempo é muito mais eficaz do que observar apenas uma medição pontual. Um aumento súbito nos valores de MPC sinaliza que o fluido atingiu seu limite de solubilidade e que medidas proativas devem ser tomadas antes que o verniz cause paradas na planta.